- AC-sarjan ilmakäyttöinen puoliautomaattinen putkenleikkauskone
- CNC S -sarjan täysautomaattinen putken taivutuskone valinnaisella simulointitoiminnolla
- ZTM-50/60/76/114 useista materiaaleista soveltuva puoliautomaattinen kartiomaisen putken pienennyskone
- CNC-sarjan putkirullan taivutuskone, jossa on kolmirullakäyttö
- CNC-sarjan putken rullan taivutuskone metalliprofiileille
- GY S Shape -sarjan pyöreän putken rullauskone

materiaali putken muotoiluun: Sovellukset, valintakriteerit ja käytännön ohjeet
Päivämäärä: Sep 17, 2026
Kun valmistaja kysyy meiltä materiaalia putken muodostus , vastaamme yleensä toisella kysymyksellä: mitä yrität rakentaa ja kuinka tiukkoja mutkat ovat? Taivutuskoneeseen ladattava materiaali määrää työkalun käyttöiän, kiertoajan, taivutuslaadun ja sen, läpäiseekö valmis osa tarkastuksen. Ei ole universaalia parasta materiaalia putken muodostamiseen; on vain oikea materiaali tiettyyn työhön.
Miksi materiaalivalinnalla on merkitystä putkenmuodostuksessa
Putken muovaus kattaa monia operaatioita: pyörivä vetotaivutus, rullataivutus, leikkaus, päiden muotoilu, viiste ja lävistys. Jokainen prosessi on vuorovaikutuksessa työkappaleen materiaalin kanssa eri tavalla. Kauniisti taipuvaa putkea voi olla vaikea leikata puhtaasti. Seos, joka päätyy halkeilematta, voi ponnahtaa takaisin niin aggressiivisesti, että jokainen taivutuskulma tarvitsee kompensaatiota. Materiaalien käyttäytymisen ymmärtäminen on ero sujuvan tuotannon ja romukasan välillä.
Kolme tärkeintä ominaisuutta: myötöraja, venymä ja työstökarkaisu. Myötölujuus määrittää, kuinka paljon voimaa tarvitaan ennen kuin putki alkaa muuttaa muotoaan plastisesti. Venymä osoittaa, kuinka pitkälle materiaali voi venyä ennen kuin se murtuu, mikä on kriittistä tiukan säteen taivutuksille. Työkarkaisu kuvaa, kuinka nopeasti materiaali lujittuu sen muotoutuessaan, mikä vaikuttaa taivutettavuuteen, työkalun kulumiseen ja suoritettavien muovauskertojen määrään.
Yleiset materiaalit putkenmuovaukseen
Nämä ovat materiaaleja, joita näemme useimmiten putkien muovausliikkeissä, sekä käyttäytymistä, jota voit odottaa jokaiselta.
| Materiaali | Tyypilliset sovellukset | Muodottavuuteen liittyviä huomautuksia |
|---|---|---|
| DOM 1020/1026 pehmeää terästä | Rullahäkit, alustat, rakennerungot | Erinomainen monipuolinen valinta; taipuu ennustettavasti karan tuella |
| 4130 kromi | Ilmailu, moottoriurheilu, kevyet rakenteet | Vahva, mutta vaatii enemmän voimaa ja huolellisen joustokompensoinnin |
| Austeniittista ruostumatonta terästä (304/316) | Elintarvikkeiden jalostus, lääketieteelliset laitteet, arkkitehtityöt | Työ-kovettuu nopeasti; tarvitsee tehokkaita koneita ja hyvää voitelua |
| Alumiini (6061, 6063) | Huonekalut, lämmönvaihtimet, kaiteet | Halkeilee helposti tiukoilla säteillä; valitse temperamentti ja kara huolellisesti |
| Kuparia ja messinkiä | Putkityöt, sähköosat, koriste-esineet | Pehmeä ja helppo muotoilla, mutta altis naarmuuntumiselle ja soikealle |
| Titaani (luokat 2 ja 5) | Ilmailu-, meri- ja lääketieteelliset implantit | Erittäin haastava; vaatii erikoistyökaluja ja hitaita taivutusnopeuksia |
Pehmeä teräs, erityisesti DOM 1020 tai 1026, on edelleen yleisin materiaali putkenmuovaukseen rakenne- ja autotöissä. Se taipuu ennustettavasti, pitää muotonsa hyvin ja reagoi johdonmukaisesti karan tukemaan taivutukseen. DOM-teräs tarjoaa parhaan lujuuden, taipuisuuden ja kustannusten tasapainon liikkeille, jotka tuottavat turvahäkkejä, alustakomponentteja ja raskaita laitteita.
Austeniittiset ruostumattomat teräkset, kuten 304 ja 316, ovat suosittuja elintarviketeollisuudessa, lääketieteellisissä laitteissa ja arkkitehtuuriprojekteissa. Ne kestävät korroosiota ja näyttävät hyvältä, mutta ne kovettuvat aggressiivisesti. Osittain taivutettu ruostumaton putki kovettuu ja lujittuu epämuodostuneella alueella, mikä lisää taivutukseen tarvittavaa voimaa ja kiihdyttää työkalun kulumista. Alumiini-pronssipyyhkimet ja korkealaatuinen voiteluaine ovat välttämättömiä puhtaiden ruostumattomien mutkien kannalta.
Alumiiniseokset, kuten 6061-T6 ja 6063-T52, ovat kevyitä ja helposti koneistettavia, minkä vuoksi ne hallitsevat teollisuudenaloja, kuten huonekaluja, LVI , ja arkkitehtoniset kaiteet. Ne halkeilevat kuitenkin helpommin tiukoilla säteillä. Temperointitila on kriittinen: täysin karkaistulla T6-karkaisulla on paljon vähemmän venymää kuin T52- tai O-karkaisulla. Jos tarvitset alumiinin tiukkoja mutkia, valitse pehmeämpi luonne ja käytä tuurnaa, jossa on tarpeeksi palloja tukemaan sisäseinää.
Muovauskäyttäytymistä ohjaavat materiaalin ominaisuudet
Sadonvoimaa ja joustovoimaa
Backback on putken elastinen palautuminen taivutuskuormituksen poistamisen jälkeen. Jokainen materiaali ponnahtaa takaisin eri tasolle. Erittäin lujat materiaalit, kuten 4130 kromoli ja titaani, joustavat paljon enemmän kuin pehmeä teräs, joten taivutusmuotin on taivutettava putkea yli kulman, joka kompensoi palautumista. Nykyaikaiset CNC-putkien taivutuskoneet käsittelevät tämän ohjelmoitavalla kompensaatiolla, mutta jokainen materiaalierä vaatii vielä varmennusta.
Venymä ja pienin taivutussäde
Venymä määrittää, kuinka tiukasti putki voidaan taivuttaa ennen ulkoseinän murtumista. Yleensä mitä kovempaa materiaalia on, sitä suurempi minimikeskiviivasäteen tulee olla suhteessa putken halkaisijaan. Mieto teräsputki voidaan usein taivuttaa 1,5 kertaa ulkohalkaisijan tiukalle säteelle, kun taas erittäin luja alumiini- tai titaaniputki voi vaatia vähintään 3 kertaa halkaisijan. Seinien oheneminen ulkopuolelta ja rypistyminen sisäpuolella ovat kaksi vikatilaa, joita kannattaa tarkkailla.
Työkarkaisu ja työkalujen kuluminen
Nopeasti kovettuvat materiaalit, joista ruostumaton teräs ja titaani ovat klassisia esimerkkejä, kuluttavat työkaluja nopeammin ja vaativat koneelta enemmän tehoa. Kun valitset materiaalia putken muovaukseen, ota huomioon työkalujen ylläpitokustannukset ja vankan kiinnityksen tarve. Raskas CNC-taivutin servohydraulisella ohjauksella sopii paljon paremmin näihin materiaaleihin kuin kevyt kone.
Työkalumateriaalit: Sovita työkalu putkeen
Putkea koskettava työkalu ratkaisee usein, voidaanko vaikeaa materiaalia muodostaa onnistuneesti. Useimpiin hiiliteräksen putken taivutustöihin seosterästyökalut ovat paras valinta, koska se kestää kulumista ja säilyttää mittatarkkuutensa pitkien tuotantoajojen aikana. Mutta kun työkappale on ruostumatonta rautaa tai titaania, työkalun ja putken välinen paine voi aiheuttaa naarmuja ja naarmuja. Tällaisissa tapauksissa alumiini-pronssityökalut pyyhkimen suulakkeille ja tuurnalle vähentävät kitkaa ja suojaavat putken pintaa.
Kromatut karat ovat toinen yleinen vaihtoehto. Ne tarjoavat alhaisen kitkan alumiini-, kupari- ja pronssiputkien taivutukseen ja kestävät hyvin suuria tuotantomääriä. Tärkeintä on sovittaa työkalumateriaali työkappaleen lisäksi myös voitelustrategiaasi ja koneen tehokapasiteetin mukaan.
Oikean koneen valinta materiaalisekoituksellesi
Kun ymmärrät materiaalin putkenmuovaukseen, seuraava askel on sovittaa se oikeisiin laitteisiin. Raskaat seinäputket lujasta teräksestä vaativat täysautomaattisen CNC-taivutuskoneen, jossa on servohydraulinen teho ja karan akseli, joka kestää suuria kuormia. Ohutseinäiset alumiini- ja ruostumattomat putket vaativat tarkan karan ohjauksen ja tasaiset taivutusnopeudet ryppyjen ja soikeaisuuden välttämiseksi.
 SB-219CNC täysin automaattinen CNC-putkien taivutuskone servohydraulisella ohjauksella Tässä täysautomaattisessa putkentaivuttajassa on kolme ohjelmoitavaa akselia, servomoottorit ja kosketusnäytöllinen PLC, jotka tukevat hydrauli- ja CNC-tiloja tarkkojen, toistettavien taivutusten tekemiseen eri materiaaleista. Näytä tuote →
Monia eri materiaaleja taivuttaville liikkeille ohjelmoitava sädekompensaatio ja monisädeominaisuus säästävät tuntikausia asennusaikaa. Asiakkaamme sisään autojen valmistus Vaihda rutiininomaisesti pehmeän teräksen, alumiinin ja ruostumattoman teräksen välillä yhdessä työvuorossa. Niiden menestyksen avain on kone, joka tallentaa kunkin materiaalin ja putken koon taivutusparametrit.
Leikkaus ja päätyjen muotoilu riippuvat myös materiaalista
Taivutus ei ole ainoa toimenpide, jossa materiaalilla on merkitystä. Putken leikkaaminen siististi ilman liiallisia purseita vaatii terän nopeuden ja syöttönopeuden, joka on sovitettu materiaalin kovuuteen. Esimerkiksi alumiini leikkaa nopeasti, mutta pyrkii muodostamaan terän reunan, kun taas ruostumaton vaatii hitaampia nopeuksia ja enemmän jäähdytysnestettä.
 CNC-sarjan automaattinen servosyöttöputken leikkauskone Automaattinen pyörösahan leikkauskone PLC-ohjauksella, hydraulisella kiinnityksellä ja syötöllä, joka pystyy leikkaamaan jäysteettömiä hiili- ja ruostumattomia teräksiä, moniputkikiinnikkeet ja hiljainen toiminta. Näytä tuote →
Päätymuovaus, johon kuuluu putken pään pelkistäminen, laajentaminen ja kylmämuovaus, on yhtä herkkä materiaalilaadulle. Hyvän venymän omaavan materiaalin halkaisijaa voidaan pienentää useilla millimetreillä yhdellä vedolla. Hauras tai työstetty materiaali voi sen sijaan halkeilla. Hydrauliset päätymuovauskoneet, joissa on säädettävä isku ja nopeus, antavat sinulle hallinnan, jota tarvitaan sopeutumiseen jokaiseen materiaaliin.
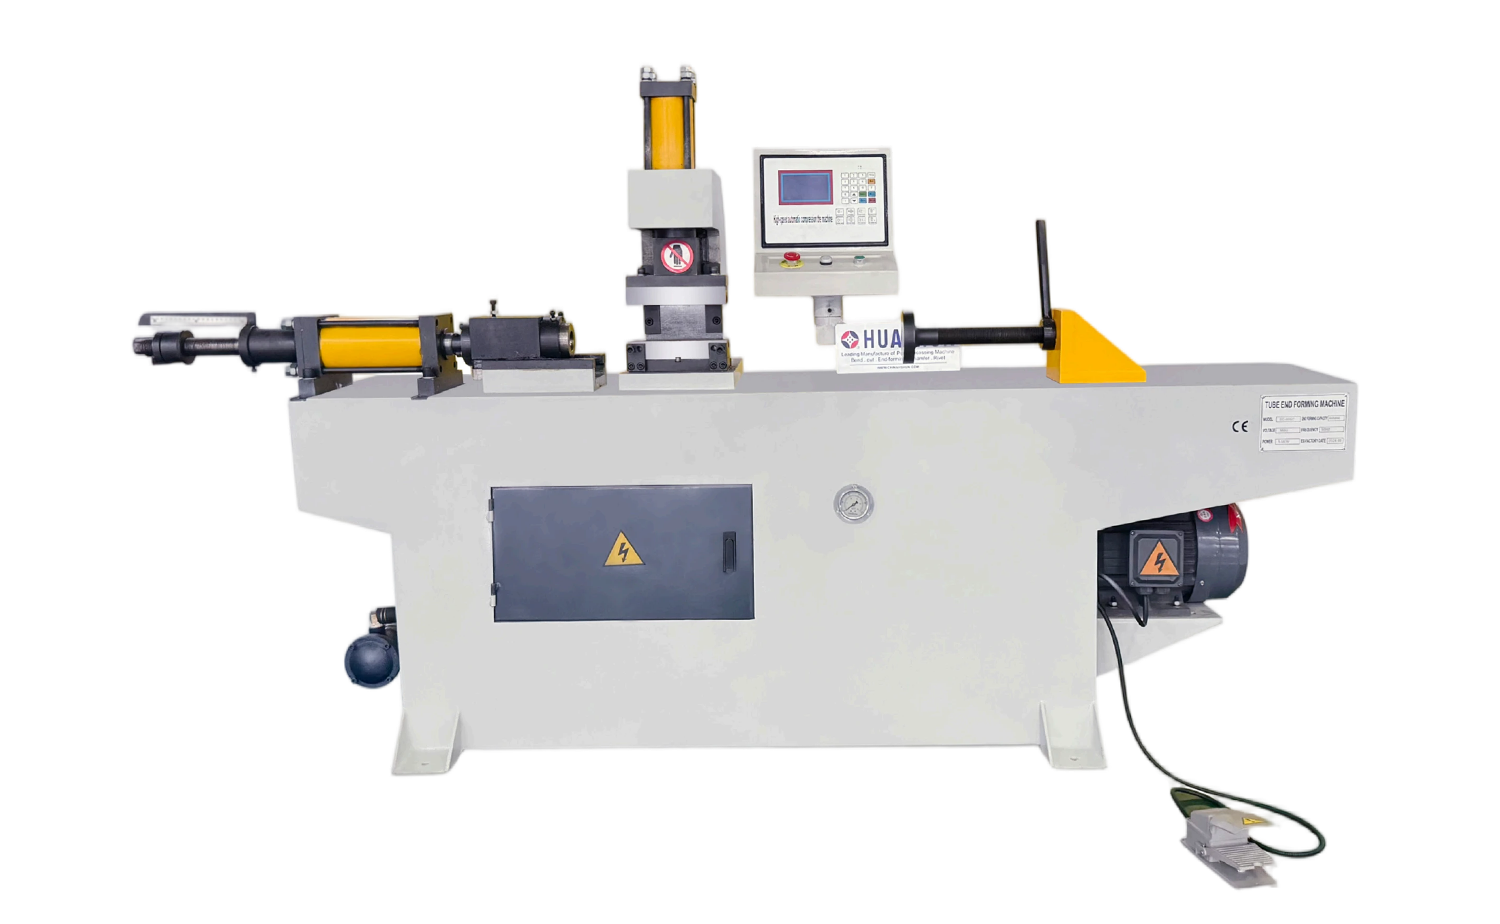 TM40 automaattinen yhden pään putken pään muotoilukone PLC-kosketusnäytöllä varustettu hydraulinen päätymuovauskone, joka tarjoaa automaattisia tai manuaalisia tiloja ja monipuolisia muottimuotoja putkenpäiden pienentämiseen, laajentamiseen ja kylmämuovaukseen suurivolyymeissä. Näytä tuote →
Suuren volyymin tuotannossa automaattinen yksipäinen päätyformeri oikealla suutinsarjalla tuottaa tasalaatuisia tuloksia suurissa erissä. Minkä tahansa materiaalin valitsetkin, testaa materiaalisi ja säädä muovausnopeutta ja voitelu ennen kuin aloitat täyden tuotannon.
Käytännön vinkkejä materiaalin valintaan putkenmuovausta varten
- Tarkista aina materiaalitodistus. Myötölujuus ja venymä vaihtelevat lämpöeristä toiseen.
- Suorita taivutustestit ennen tuotantoa. Pieni näyte varsinaisella työkalulla paljastaa palautumisen, rypistymisen ja seinämien ohenemisen.
- Yhdistä luonne taivutussäteen kanssa. Tiukille mutkille valitse pehmeämpi luonne ja lämpökäsittele tarvittaessa muotoilun jälkeen.
- Käytä ruostumattoman teräksen ja titaanin voiteluainetta runsaasti.
- Pidä materiaalieristä ja koneen asetuksista lokikirjaa, jotta uusintatilaukset alkavat todistetuista parametreista.
- Keskustele koneen toimittajan kanssa ajoissa. Kokenut putkenmuodostuslaitteiden valmistaja voi suositella työkaluja ja konekokoonpanoja materiaalisekoituksellesi.
Materiaali on jokaisen onnistuneen putkenmuodostusoperaation perusta. Ymmärtämällä, kuinka myötöraja, venymä ja työstökarkaisu vaikuttavat prosessiin, ja sovittamalla materiaali oikeaan koneeseen ja työkaluihin, voit saavuttaa tasaisen taivutuslaadun, pidemmän työkalun käyttöiän ja vähemmän hylättyjä osia. Jos olet arvioimassa uutta materiaalia putkenmuovaukseen ja haluat neuvoja laitteiden asennukseen, ota yhteyttä tiimiimme. Olemme luultavasti taivuttaneet sitä aiemmin tai tiedämme jonkun, jolla on.
Suositellut artikkelit


Tekijänoikeus © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Kaikki oikeudet pidätetään.
Mukautetut tarkkuusputkien muotoilukoneiden valmistajat